东莞手板模型:从设计验证到小批量试产的完整制造路径
在制造业高度集聚的珠三角,东莞手板模型行业承担着一个特殊角色——它是产品从图纸走向量产之间的"第一道实体关口"。无论是消费电子外壳、汽车内饰件、医疗器械结构件,还是家电与工业设备的功能样机,几乎都要经过手板模型这一环节完成设计验证。对于研发团队而言,选择一家靠谱的东莞手板厂,往往直接影响产品开发周期与后期模具投入的风险。
本文围绕东莞手板模型的制作流程、工艺选择、材料匹配与质量控制展开,帮助硬件工程师、产品经理和采购人员理清手板定制的关键节点。
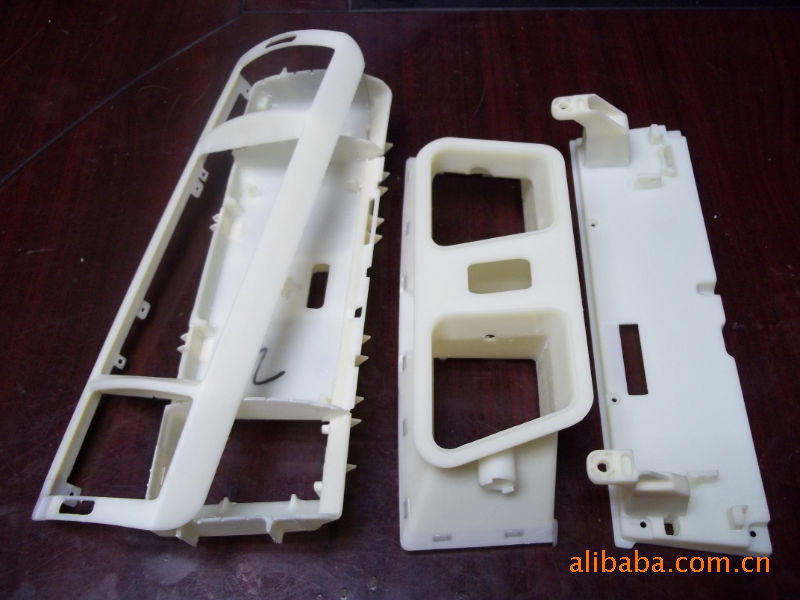
手板模型在产品开发链条中的位置
手板(Prototype)通常指在模具开制之前,依据产品设计图纸制作出的少量实体样件。它的价值不只在于"看得见、摸得着",更在于通过实物验证结构装配、外观质感、人机尺寸与功能可行性。一个完整的产品开发链条大致是:工业设计出图 → 结构设计 → 手板模型制作 → 装配测试与评审 → 修模改图 → 开模量产。
在这条链条中,手板模型承担三类任务:
- 外观验证:确认曲面、分型线、纹理、色彩与表面处理效果是否符合设计预期。
- 结构验证:检查卡扣、螺丝柱、公差配合、装配干涉等问题。
- 功能验证:对需要承载、密封、散热或导电的零件进行实际工况测试。
正因为承担了这些验证职责,手板制作并非简单的"加工一个零件",而是需要工艺工程师参与可制造性评估的过程。东莞手板模型产业之所以形成规模,与其配套的CNC加工、3D打印、硅胶复模、表面处理与检测资源密集分布密切相关。
东莞手板模型的主流加工工艺对比
不同产品对手板的精度、强度、外观和数量要求差异很大,工艺选择也就不同。目前东莞手板厂常用的几类工艺各有适用边界。
CNC手板加工
CNC手板加工通过数控铣削、车削去除材料成型,可选材料范围广,包括ABS、PC、PMMA、POM、尼龙、铝合金、不锈钢、黄铜等。其优势在于尺寸精度高、表面质量好、材料性能接近最终产品,特别适合结构件、透明件和金属外观件的验证。缺点是对复杂内腔和深腔结构加工受限,单件成本相对较高。
3D打印手板
3D打印手板适合结构复杂、曲面多、内部流道或镂空特征明显的零件。SLA光固化精度高、表面细腻,适合外观样件;SLS与FDM适合功能性验证;金属打印则用于特殊结构件。3D打印的短板在于材料各向异性明显,强度和耐温性通常不及同材质注塑件,外观件仍需后续打磨喷漆处理。
硅胶复模
当客户需要小批量样件(常见为几十件以内)时,硅胶复模是性价比较高的选择。先以CNC或3D打印制作原型件,再翻制硅胶模具,通过真空浇注PU材料复制样件。它可以在较短时间内提供一批材质、颜色接近量产状态的手板,适合展会样机、客户送样和小批试装。
快速成型加工与小批量注塑
快速成型加工是一个更宽泛的概念,涵盖上述多种工艺的组合应用。当验证通过、需要进一步做小批量试产时,可采用小批量注塑或简易模具注塑,用接近量产的工艺验证模具结构与材料流动性,为正式开模积累数据。
塑胶手板与五金手板的材料与表面处理
手板模型按材质大类可分为塑胶手板和五金手板,两者的工艺路线与后处理方式差别较大。
塑胶手板常用材料包括ABS(综合性能好、易加工易喷涂)、PC(强度高、耐冲击、可做透明件)、PMMA(光学透明)、POM(耐磨、尺寸稳定)、PA尼龙(韧性好)以及各类工程塑料。后处理通常包括打磨、原子灰修补、底漆、面漆、UV漆、橡胶漆、电镀、丝印、镭雕、拉丝纹理等,目的是让手板外观尽量贴近量产效果。
五金手板多采用铝合金、不锈钢、镁合金、铜合金等,通过CNC精密加工成型,后续可进行阳极氧化、喷砂、电镀、钝化、拉丝、激光雕刻等处理。五金手板常见于消费电子中框、散热结构件、机械连接件和汽车零部件的验证。
需要提醒的是,手板的表面处理效果与量产件之间往往存在细微差异,例如喷涂膜厚、色差、纹理深度等。专业的东莞手板模型厂家会在打样阶段与客户确认色板与纹理标准,避免后期量产出现预期落差。
抄数设计:逆向工程在手板制作中的应用
抄数设计是手板行业另一项高频服务。当客户只有实物样件、缺少原始3D图纸时,可通过三维扫描获取点云数据,再经逆向建模还原为可编辑的CAD模型,进而用于改型设计或直接加工手板。这项技术在以下场景中尤为实用:
- 进口设备零件国产化替代,需要复刻结构件;
- 老产品改型,原始图纸缺失;
- 人体工学曲面、复杂自由曲面的数字化重建;
- 样件局部修改后重新打样。
抄数设计的质量取决于扫描设备精度、点云处理能力和建模工程师的经验。精度控制不当会导致装配偏差,因此在东莞手板厂的选择上,具备完整检测手段的供应商更值得优先考虑。
如何判断一家东莞手板厂是否专业
东莞手板模型供应商数量众多,能力参差不齐。从实际合作角度看,可以从以下几个维度进行评估:
- 工艺覆盖度:是否同时具备CNC加工、3D打印、硅胶复模与表面处理能力,能否一站式完成而非多次外协。
- 精度与检测:是否配备三坐标测量仪、二次元影像仪等检测设备,能否提供尺寸检测报告。
- 工程介入能力:是否能在打样前对图纸进行可制造性分析,主动提示壁厚、拔模角、装配公差等风险点。
- 交期管理:常规手板件的交付周期是否稳定,急件是否有应对机制。
- 保密与合规:是否签署保密协议,对客户图纸与产品信息有管理制度。
此外,观察厂家过往案例的行业分布也有参考价值。长期服务消费电子、汽车零部件、医疗器械等领域的厂家,通常对公差、清洁度和材料合规要求更为熟悉。
手板制作中的常见问题与规避思路
在实际打样过程中,一些问题是反复出现的,提前规避可以节省大量沟通成本。
其一,壁厚不均导致缩水与变形。塑胶手板在CNC加工时对壁厚变化的敏感度低于注塑,但如果手板用于后续小批量注塑验证,壁厚设计仍需遵循注塑工艺原则。
其二,装配公差预留不足。手板件之间若按理论尺寸零对零加工,实际装配往往过紧。合理的做法是根据材料与工艺预留配合间隙,并在打样后实测调整。
其三,表面处理掩盖尺寸偏差。多次喷涂与打磨会改变零件实际尺寸,对精密配合面应提前做好遮蔽保护。
其四,材料替代带来的性能偏差。手板材料与量产材料不一致时,强度、耐温、耐化学性测试结果仅供参考,涉及安全件的验证应尽量采用同材质工艺。
从手板到量产:衔接环节的关键动作
手板验证通过并不意味着可以立即开模。稳妥的做法是在手板阶段同步完成几项衔接工作:整理手板评审意见并形成改图清单;确认最终材料牌号与表面处理标准;对关键尺寸进行CPK预判;必要时通过小批量注塑验证模具结构与成型参数。
对于结构复杂或批量较大的产品,建议在手板阶段就引入模具工程师参与评审,把手板制作中暴露的问题前置解决。东莞手板模型产业链的完整性,使得"手板—模具—注塑"可以在同一区域内高效衔接,这也是众多研发团队选择在东莞完成产品打样的现实原因。
产品打样从来不是孤立的一步,而是设计、工艺与制造之间的对话。选对工艺路线、选对合作伙伴,手板模型才能真正发挥它应有的验证价值,而不是成为开发流程中的时间成本。