东莞手板模型:从设计验证到小批量生产的全流程指南
在制造业高度集聚的珠三角,东莞手板模型行业一直是产品研发链条上不可或缺的一环。无论是消费电子、家用电器,还是汽车零部件、医疗器械,一款新产品从图纸走向量产之前,几乎都要经过手板模型制作这一关。对于研发工程师和采购负责人来说,理解东莞手板模型的工艺体系、选材逻辑和协作流程,往往能直接决定项目周期和开发成本。本文结合手板厂的实际生产经验,系统梳理从CNC手板加工、3D打印手板到硅胶复模、小批量注塑的完整路径,供产品开发团队参考。
东莞手板模型到底解决什么问题
手板,是产品在正式开模前的第一件实物样件。它的价值不只是"看一眼外观",而是把结构设计、装配关系、人机尺寸、表面处理效果等抽象信息转化为可触摸、可测试的实体。东莞手板厂承接的业务,通常围绕三个目标展开:
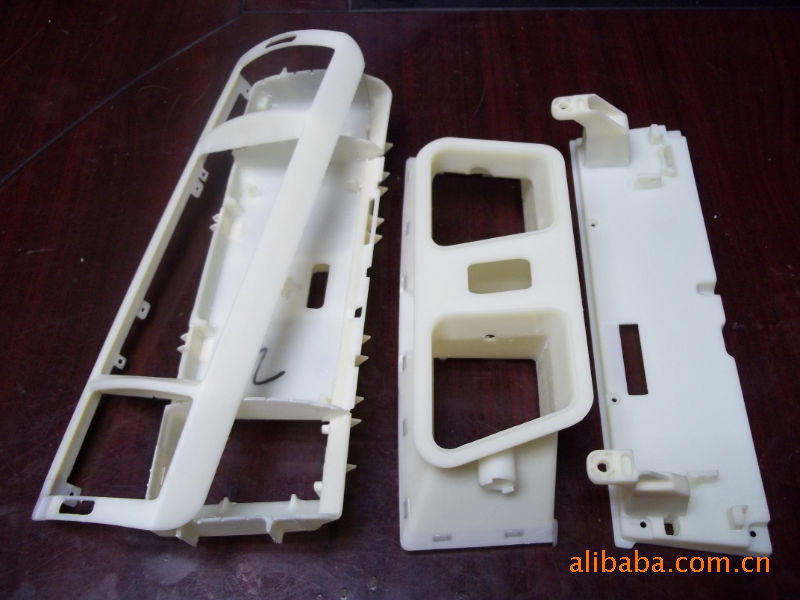
- 设计验证:检查外观曲面、拔模角度、卡扣配合、螺丝柱强度是否合理,提前暴露图纸阶段难以发现的问题。
- 功能测试:通过塑胶手板或五金手板进行装配试装、跌落测试、耐温测试、电气性能验证。
- 市场与客户确认:用于展会样机、客户提案、众筹拍摄、结构评审会,缩短决策链条。
与直接开钢模相比,手板模型制作的最大优势在于"快"和"省"。一套结构复杂的模具动辄数万元甚至数十万元,周期以周计;而通过CNC手板加工或3D打印手板,几天内就能拿到样件,设计变更的成本也低得多。这种"先验证、后投入"的思路,正是快速成型加工在制造业普及的根本原因。
主流手板工艺对比:CNC、3D打印与硅胶复模
东莞手板模型行业经过多年发展,已经形成较为清晰的工艺分工。不同工艺各有适用场景,选错工艺往往会导致成本浪费或效果不达标。
CNC手板加工
CNC手板加工通过数控机床对整块材料进行减材切削,常用的材料包括ABS、PC、PMMA、POM、铝合金、黄铜、不锈钢等。它的优势在于:
- 材料真实,力学性能接近最终量产件,适合结构强度验证;
- 表面质量好,经过打磨、喷油、丝印后可达到接近注塑件的外观效果;
- 尺寸精度稳定,适合中大型件和高精度装配件。
缺点是加工复杂曲面和深腔结构时效率偏低,材料利用率不高,单件成本相对较高。对于外观要求高、需要真实材料性能的塑胶手板和五金手板,CNC仍是首选。
3D打印手板
3D打印手板采用逐层堆积的方式成型,常见工艺有SLA光固化、SLS尼龙烧结、FDM熔融沉积、SLM金属打印等。它的强项是几何自由度高,内部流道、镂空结构、复杂晶格都能一次成型,且无需刀具和夹具,改图后重新打印即可。
在实际项目中,3D打印手板常用于早期概念验证、装配干涉检查、小尺寸精密件制作。需要注意的是,光敏树脂材料的耐温性和韧性通常不如工程塑料,若要做跌落或高温测试,需谨慎选择材料或改用CNC。
硅胶复模
硅胶复模是利用原型件翻制硅胶模具,再通过真空浇注的方式复制出小批量样件。它的定位介于手板与量产之间:当客户需要十几件到几十件同款样件,用于试产、装机或小批量交付时,硅胶复模在成本和周期上比CNC逐件加工更有优势。
硅胶复模可以选用PU树脂模拟ABS、PP、PC等多种材料特性,也能做出软胶手感。缺点是硅胶模具寿命有限,一般几十模后精度开始下降,且单件尺寸稳定性略逊于CNC。
从抄数设计到成品交付:手板制作的关键流程
很多客户第一次接触东莞手板模型服务时,不清楚需要提供什么资料。实际上,一个完整的手板项目通常包含以下环节:
- 需求沟通与报价:明确样件数量、用途(外观验证还是功能测试)、表面处理要求、交期,手板厂据此评估工艺路线。
- 抄数设计:若客户只有实物样件或油泥模型,没有3D图纸,需要通过三维扫描获取点云数据,再由工程师逆向建模,输出可加工的STP/IGS文件。这一环节对曲面质量和装配尺寸的把控要求较高。
- 编程与加工:根据模型拆分加工工序,编写刀路,选择刀具与装夹方案。复杂件往往需要多次翻面加工。
- 后处理:包括去毛刺、打磨、抛光、喷底漆、喷面漆、UV、丝印、镭雕、电镀、阳极氧化等,直接决定样件的最终观感。
- 检验与交付:使用卡尺、千分尺、三坐标测量仪等工具核对关键尺寸,确认无误后包装发货。
流程看似标准,但实际执行中的差异很大。经验丰富的东莞手板厂会在报价阶段就指出图纸中可能影响加工的问题,比如壁厚不均、倒扣结构、最小圆角过小等,避免加工到一半才发现无法实现。
材料与表面处理:决定样件质感的关键细节
手板模型制作的效果,很大程度上取决于材料选择和表面工艺的匹配度。以下是常见组合:
- 外观验证件:ABS或PC经CNC加工后打磨喷油,可模拟高光、哑光、橡胶漆、金属漆等效果;PMMA可做透明件,用于导光柱、灯罩。
- 结构功能件:选用与量产一致的工程塑料,如PA加玻纤、POM、PC/ABS合金,保证装配强度和耐磨性。
- 金属质感件:铝合金CNC后做阳极氧化,可呈现多种颜色和磨砂质感;不锈钢可做拉丝、镜面抛光。
- 软胶件:通过硅胶复模浇注软质PU,或直接3D打印柔性材料,模拟按键、密封圈、包胶手感。
值得提醒的是,喷油颜色最好提供色板或Pantone色号,仅凭"深灰色""科技感"这类描述,很容易出现批次色差。对于需要多件一致的样件,建议同批次完成表面处理。
如何选择靠谱的东莞手板厂
东莞手板模型供应商数量众多,能力参差不齐。从项目风险控制的角度,可以从几个维度考察:
- 工艺覆盖能力:是否同时具备CNC手板加工、3D打印手板、硅胶复模、小批量注塑的能力。工艺齐全的厂家能根据项目需求给出中立建议,而不是硬推自家单一工艺。
- 工程支持:是否提供抄数设计、结构优化建议、DFM可制造性分析。图纸有问题时能否主动提出,而不是照单加工。
- 品质管控:是否有明确的尺寸检验标准和检测设备,能否提供检验报告。
- 交期与沟通:响应速度、进度反馈机制、异常处理能力,往往比报价本身更影响项目成败。
另外,建议在首次合作时先做小批量试单,通过一件简单样件观察其加工精度、表面处理和沟通效率,再决定是否进入长期合作。
从小批量注塑到量产:手板之后的下一步
手板验证通过后,产品通常进入模具开发和小批量注塑阶段。此时手板阶段积累的数据会发挥重要作用:装配尺寸、材料收缩率、表面处理标准、关键公差,都可以直接迁移到模具设计和试模环节,减少反复修模的次数。
对于出货量暂未达到开模门槛的产品,小批量注塑或硅胶复模可以作为过渡方案,先满足市场试水和小批量交付需求,待订单稳定后再投入钢模。这种"手板—小批量—量产"的渐进式路径,在消费电子、智能硬件、医疗器械等行业已经非常普遍。
总体而言,东莞手板模型行业的核心竞争力,不只是设备和工艺,更是对产品开发节奏的理解。一个配合顺畅的手板供应商,能在设计早期帮客户发现问题、在样件阶段还原真实质感、在量产前提供可靠的工艺衔接,从而让整个研发过程少走弯路。对于正在推进新产品的团队来说,选对合作伙伴,往往比压低单件报价更有长期价值。