东莞手板模型:从产品打样到小批量注塑的全流程解析与选型指南
在制造业的产品研发链条里,图纸画得再漂亮,也要靠一件实物来验证。这第一件实物,行业里习惯称之为"手板",也叫首板、样板。它既不是最终的量产件,也不是随便糊弄的模型,而是连接设计图纸与批量生产之间最关键的那座桥。在珠三角,尤其是东莞,手板模型制作几乎成了一条成熟而细密的产业链,从消费电子到汽车零部件,从家用电器到医疗器械,几乎所有需要开模的产品,都要先经过这一道关。
湘博迩手板长期服务于东莞及周边地区的制造企业,本文结合一线加工经验,把东莞手板模型的工艺路线、材料选择、应用场景和选厂要点做一次系统梳理,希望能帮研发工程师和采购负责人少走一些弯路。
一、为什么东莞的手板模型产业如此集中
东莞手板厂数量多、配套全,原因并不复杂。这里紧邻深圳、广州、惠州,周边聚集了消费电子、通信设备、家用电器、汽车零部件、五金制品、医疗器械等大量制造企业,这些行业共同的特点就是产品迭代快、结构复杂、开模成本高。企业在正式开钢模之前,必须用产品打样来确认外观、结构、装配关系和手感。
围绕这个需求,东莞逐步形成了完整的快速成型加工生态:上游有板材、棒材、光敏树脂、聚氨酯、五金毛坯供应;中游是CNC手板加工、3D打印手板、硅胶复模、抄数设计等专业厂;下游还有喷油、电镀、氧化、丝印、镭雕等表面处理配套。一件手板从数据到成品,往往在两三公里范围内就能全部走完,这就是东莞手板模型的效率优势。
二、手板模型制作的四条主流工艺路线
不同阶段、不同目的的手板,适合的工艺并不相同。选错工艺,要么成本翻倍,要么验证不出问题。
1. CNC手板加工
CNC手板加工是目前结构件和外观件最常用的方式。工程师把3D数据导入编程软件,由三轴、四轴甚至五轴加工中心对整块材料进行切削成型。它的优势在于材料真实、精度稳定、表面质量好,一般尺寸公差可以控制在±0.05mm以内,关键配合位还能更严。
更重要的是,CNC加工出来的塑胶手板或五金手板,其力学性能、手感、螺纹强度接近真实零件,可以拿去做装配测试、跌落测试、功能测试,这一点是早期3D打印难以完全替代的。
2. 3D打印手板
3D打印适合结构复杂、内部有空腔或异形曲面的零件。常见工艺包括SLA光固化、SLS尼龙烧结、FDM熔融沉积和MJF多射流熔融。
- SLA:表面细腻,适合外观验证和精细结构展示;
- SLS:尼龙材质韧性好,适合功能件和小批量结构件;
- FDM:成本低、速度快,多用于尺寸验证和装配干涉检查;
- MJF:批量效率高,适合几十到上百件的功能验证件。
3D打印手板的短板在于材料和表面,后处理打磨、喷油的工作量通常比CNC更大。因此在东莞手板模型行业,常见做法是CNC与3D打印混用:外观面用CNC保证质感,内部复杂结构用3D打印节省时间。
3. 硅胶复模
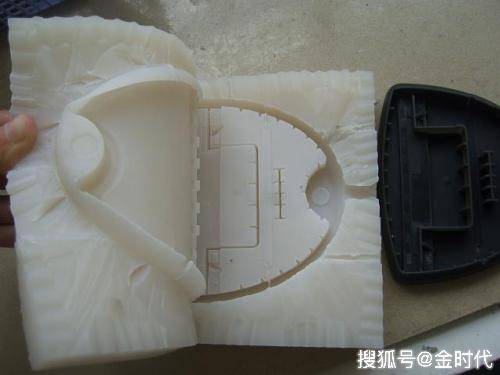
当客户需要十几件到上百件小批量样件时,硅胶复模就派上用场了。流程是先用CNC或3D打印做出原型件,翻制硅胶模具,再灌注聚氨酯PU材料。PU可以调成类似ABS、PC、PP、PMMA等多种性能,外观和手感接近注塑件。
硅胶复模的成本远低于开钢模,交期通常在三到七天,非常适合展会样机、客户送样、市场测试等场景。缺点是硅胶模寿命有限,一副模具一般只能翻制二三十件,尺寸稳定性也不如注塑。
4. 小批量注塑
如果产品已经接近定型,需要几百到几千件做试销或装机,小批量注塑是更经济的选择。常用铝模或简易钢模,模仁加工周期比正式钢模短得多,可以沿用最终量产的材料和工艺,做出来的零件性能与量产件基本一致。这一步走通,后续转正式模具的风险就小很多。
三、材料怎么选:塑胶手板与五金手板的常见牌号
手板模型的材料选择,直接决定了验证结果是否可信。以下是一些常见搭配:
- 塑胶手板:ABS(综合性能好、易加工)、PC(强度高、透明件)、PC+ABS(电器外壳常用)、PMMA(亚克力,光学透明)、POM(耐磨、齿轮类)、PA6/PA66(尼龙,耐磨韧性好)、PP(耐化学、铰链类)、PEEK(高温高强度,成本高)。
- 五金手板:铝合金6061(轻量、易加工、可阳极氧化)、铝合金7075(强度高,航空件常用)、不锈钢304/316(耐腐蚀)、黄铜(导电、装饰件)、钛合金(高端医疗与航空)。
需要提醒的是,CNC加工用的塑胶板材与注塑用的粒料,在流动取向和残余应力上有差异,缩水率也不完全一样。因此做装配手板时,务必把这一点考虑进去,必要时通过小批量注塑做二次确认。
四、抄数设计:从实物到数据的第一步
很多项目并不是从零开始的。客户手上可能有一个样品、一个老款零件,或者只有一张实物照片。这时候就需要抄数设计,也就是逆向工程。
常用的设备包括三坐标测量机、手持激光扫描仪和蓝光扫描仪。扫描得到点云后,工程师进行去噪、对齐、曲面重建,输出STP、IGES等通用格式,再根据装配要求做结构优化。抄数不是简单复制,好的逆向工程会在还原外形的同时,把原件的结构缺陷一起优化掉,比如加强筋布局、壁厚均匀性、脱模斜度等。
五、下游行业应用:手板模型都用在哪些地方
东莞手板模型服务的行业非常广,几乎覆盖了所有需要开模的制造领域。
- 汽车与新能源汽车:车灯外壳、内饰件、连接器、电池包结构件、传感器支架,通常需要耐高温、阻燃、抗震动。
- 家用电器:空调面板、洗衣机控制盒、小家电外壳,注重视觉质感和装配精度。
- 消费电子与通信设备:手机中框、路由器外壳、智能穿戴结构件,多为薄壁精密件。
- 医疗器械:外壳、手柄、耗材结构件,对材料生物相容性和表面清洁度有要求。
- 仪器仪表与光学仪器:机箱、支架、镜筒,强调尺寸稳定性和遮光性能。
- 工业自动化与电气机械:机器人外壳、控制器壳体、电机端盖、输配电配件。
- 五金制品与紧固件:异形支架、弹簧片、定制螺母,多用五金手板验证强度。
不同行业的验证重点不同,汽车件看强度和耐温,医疗件看材料和表面,电子件看精度和外观。把这些需求提前告诉东莞手板厂,才能匹配到最合适的工艺和材料。
六、如何判断一家东莞手板厂的能力
市面上报价差异很大,背后往往是设备、工艺和品控的差异。可以从几个维度来做判断:
- 设备配置:是否有三轴、四轴、五轴加工中心,是否有多种3D打印设备,能否覆盖CNC手板加工与硅胶复模。
- 精度与检测:是否配备二次元、三次元、色差仪,能否提供尺寸检测报告。
- 表面处理能力:喷油、电镀、拉丝、镭雕、丝印是否自有或稳定外协,颜色能否做到与潘通色卡一致。
- 工程支持:能否在加工前做DFM分析,指出薄壁、倒扣、缩水、装配干涉等问题。
- 交期稳定性:常规CNC手板一般两到五天,3D打印一到三天,硅胶复模三到七天,小批量注塑七到十五天。承诺过于夸张的,往往需要留意。
七、影响东莞手板模型报价的几个关键因素
很多客户拿到报价单时会疑惑:同样一个外壳,为什么价格差一倍。通常取决于以下几点:
- 零件尺寸与材料用量,大件材料成本占比高;
- 结构复杂度,曲面多、深腔、薄壁会显著增加加工时间;
- 精度要求,公差越严,编程和检测成本越高;
- 表面处理道数,喷油加电镀加镭雕,工序越多越贵;
- 数量,单件与十件的单价差别很大;
- 交期,加急单通常需要额外排产成本。
与其一味比价,不如把需求描述清楚,让东莞手板厂给出针对性的方案。透明的报价背后,是对工艺的准确理解。
八、常见问题解答
问:手板做好后能直接当量产件用吗?
CNC手板和3D打印手板主要用于验证,不建议直接作为量产件。硅胶复模件和小批量注塑件在小批量试销阶段可以使用,但长期量产仍需要正式钢模。
问:没有3D图纸,只有实物样品可以加工吗?
可以。通过抄数设计扫描建模,还原数据后再进行CNC手板加工或复模,这是很常见的流程。
问:外观件如何保证颜色一致?
建议提供潘通色号或实物色板,加工方通过色差仪比对,必要时先做色板确认再批量喷油。
结语
从一张图纸到一件可以拿在手里、装得上、用得住的实物,中间需要的是工艺判断、材料经验和工程沟通。东莞手板模型产业的成熟,让产品打样、快速成型加工、小批量注塑这些环节变得可控而高效。选对工艺、选对材料、选对合作伙伴,产品上市的那一步就会走得更稳。
无论你手上是一个还没定型的结构方案,还是一台马上要参展的样机,把需求交给懂工艺的人,往往能省下最多的试错成本。